Schraub- und Schweißfehler an Dünnwandrohr
Ein dünnwändiges Rohr von 0,4 mm ist leicht und billig, aber es schneidet und falzt, wenn die Formkraft ungleich ist und das Schweiß leicht durchbrennt oder nicht verschmilzt.Die Mühlen, die diese Mängel nicht kontrollieren können, produzieren Schrott anstelle der Leuchtröhren, die die Kunden jetzt verlangen..
Warum sich die dünnwandigen Rohre beim Formen schnallen
Ein 0,4-1,5mm Band trägt fast keine Steifigkeit, so dass jeder Nivellierungsfehler oder ein Radius-Pass Konzentrationen biegen an der Kante und löst Wellen.Eine nicht geleitete Schweißnaht treibt mit hoher Geschwindigkeit durch und verbrennt, während eine ungleichmäßige Kühlung eine Restbelastung hinzufügt, die den Lichtkörper verzerrt.
Die ZY20 Dünnwand-Rohrmühlenlösung
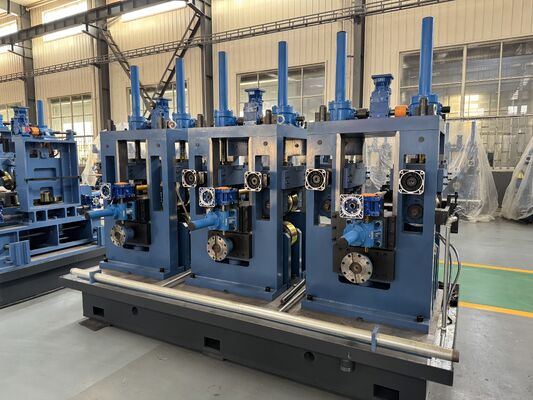
Ein 7-Rollen-Genauigkeitsniveller füttert den Streifen flach, und eine doppelte Radiusformung mit 5 groben plus 3 Finish-Ständen formt ihn sanft, um Kantenbuckeln zu vermeiden.
Eine spezielle Nähleitung mit Quetschschweißen vollendet die Fusion ohne Durchbrennen, und ein verstellbarer Quetschdruck schützt die dünne Wand.
≥ 10 t/h Sprühen plus Überlaufbeckenkühlung entfernen die Wärme schnell, um die Form zu halten, bevor 6+6 Größe und Turk-Kopfgerichtung zu stabilen dünnwandigen Rohren mit bis zu 90 m/min führen.
Technische Spezifikationen der Rohrmühle ZY20
| Parameter | Spezifikation |
|---|
| Rohr Außendurchmesser | φ10·26 mm |
| Wandstärke | 0.4 ∼1,5 mm |
| Nenngeschwindigkeit der Produktion | bis zu 90 m/min |
| Rohstoffe | HR / CR Kohlenstoffarme Stahl, verzinkter Stahl |
| HF-Schweißleistung | 100 kW Festkörper |
| Stände bilden | 5 Rohstoff + 3 Oberfläche |
| Größenstands | 6 horizontal + 6 vertikal |
| mit einer Breite von nicht mehr als 20 mm | 7 Rollen Präzisionsniveller |
| Schnittlänge / Präzision | 4·8 m, ±3 mm |
| Kühlmitteldurchfluss | ≥ 10 t/h Sprühen + Überlaufbecken |
| Material der Rollwelle | 42CrMo gelöscht und gehärtet + HF gehärtet |
Vollständiger kontinuierlicher Produktionsprozess
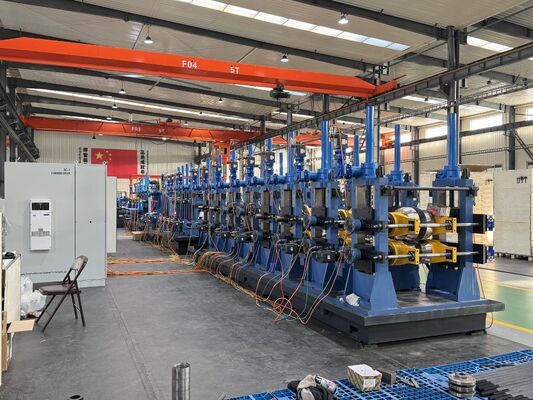
Jeder ZY20 führt einen kontinuierlichen Fluss von der Spirale zum fertigen Schnittrohr.Dann bilden sie es in 5 grobe und 3 Endstände ohne Randwelle.Ein 100 kW starker Hochfrequenzschweißer schmilzt die Naht unter Druck mit einem speziellen Nahtleitfaden und eine automatische Außeneinschließung löscht die Perle sofort.≥ 10 t/h Sprühen plus Überlaufbeckenkühlung sperren die Form, setzt der 6-horizontale + 6-vertikale Größenaufbau den Durchmesser, und ein 4-rollender Turk-Kopf richtet das Rohr aus, bevor der Mikrocomputer-Fliegersäge 4?8m Länge auf ±3mm schneidet.Überlastgeschützte Stände und 42CrMo gehärteten Wellen halten die gesamte Linie über lange Läufe stabil.
Anwendungsorte der ZY20-Dünnwandröhre
Leichte Möbel und Strukturröhren, mechanische Leitungen mit dünnen Wänden und leichte Rahmen, bei denen 0,4-1,5 mm große Wände Material und Gewicht sparen.
Wie man eine Dünnwandröhre wählt
Bestätigen Sie zuerst Ihre Mindestwand. Die ZY20-Griffe 0,4-1,5 mm. Passen Sie OD auf φ10-26 mm an, überprüfen Sie die Schweißleistung und Kühlgeschwindigkeit für Ihre Geschwindigkeit,und überprüfen Sie den Leveler und Pass-Design sind für Lichtmessgerät gebaut.
Installation, Unterstützung und Nachverkauf
Die ZY20 wird als schlüsselfertiges Paket mit Layout- und Fundamentzeichnungen geliefert, so dass Sie die Baustelle vor der Lieferung vorbereiten können.,Eine einjährige Garantie mit Ersatzteilunterstützung schützt die Investition, und da die Linie HR, CR und galvanisierte Spule akzeptiert,Sie können sich an sich ändernde Materialkosten und Marktnachfrage anpassen, ohne neu zu arbeiten.
Häufig gestellte Fragen zur ZY20-Rohrmühle mit dünner Wand
Was ist die dünnste Wand, die das ZY20 schweißt?
0.4 mm, dank der sanften doppelten Radiusformung und des kontrollierten Pressen-Schweißes.
Wie verhindert man eine Verbrennung?
Positive Nähleitung und einstellbarer Druck halten die Wärmezufuhr niedrig und die Fusion vollständig.
Begrenzt eine dünne Wand die Geschwindigkeit?
Die Leitung erreicht bei ordnungsgemäßer Abkühlung immer noch bis zu 90 m/min.


 Ihre Nachricht muss zwischen 20 und 3.000 Zeichen enthalten!
 German